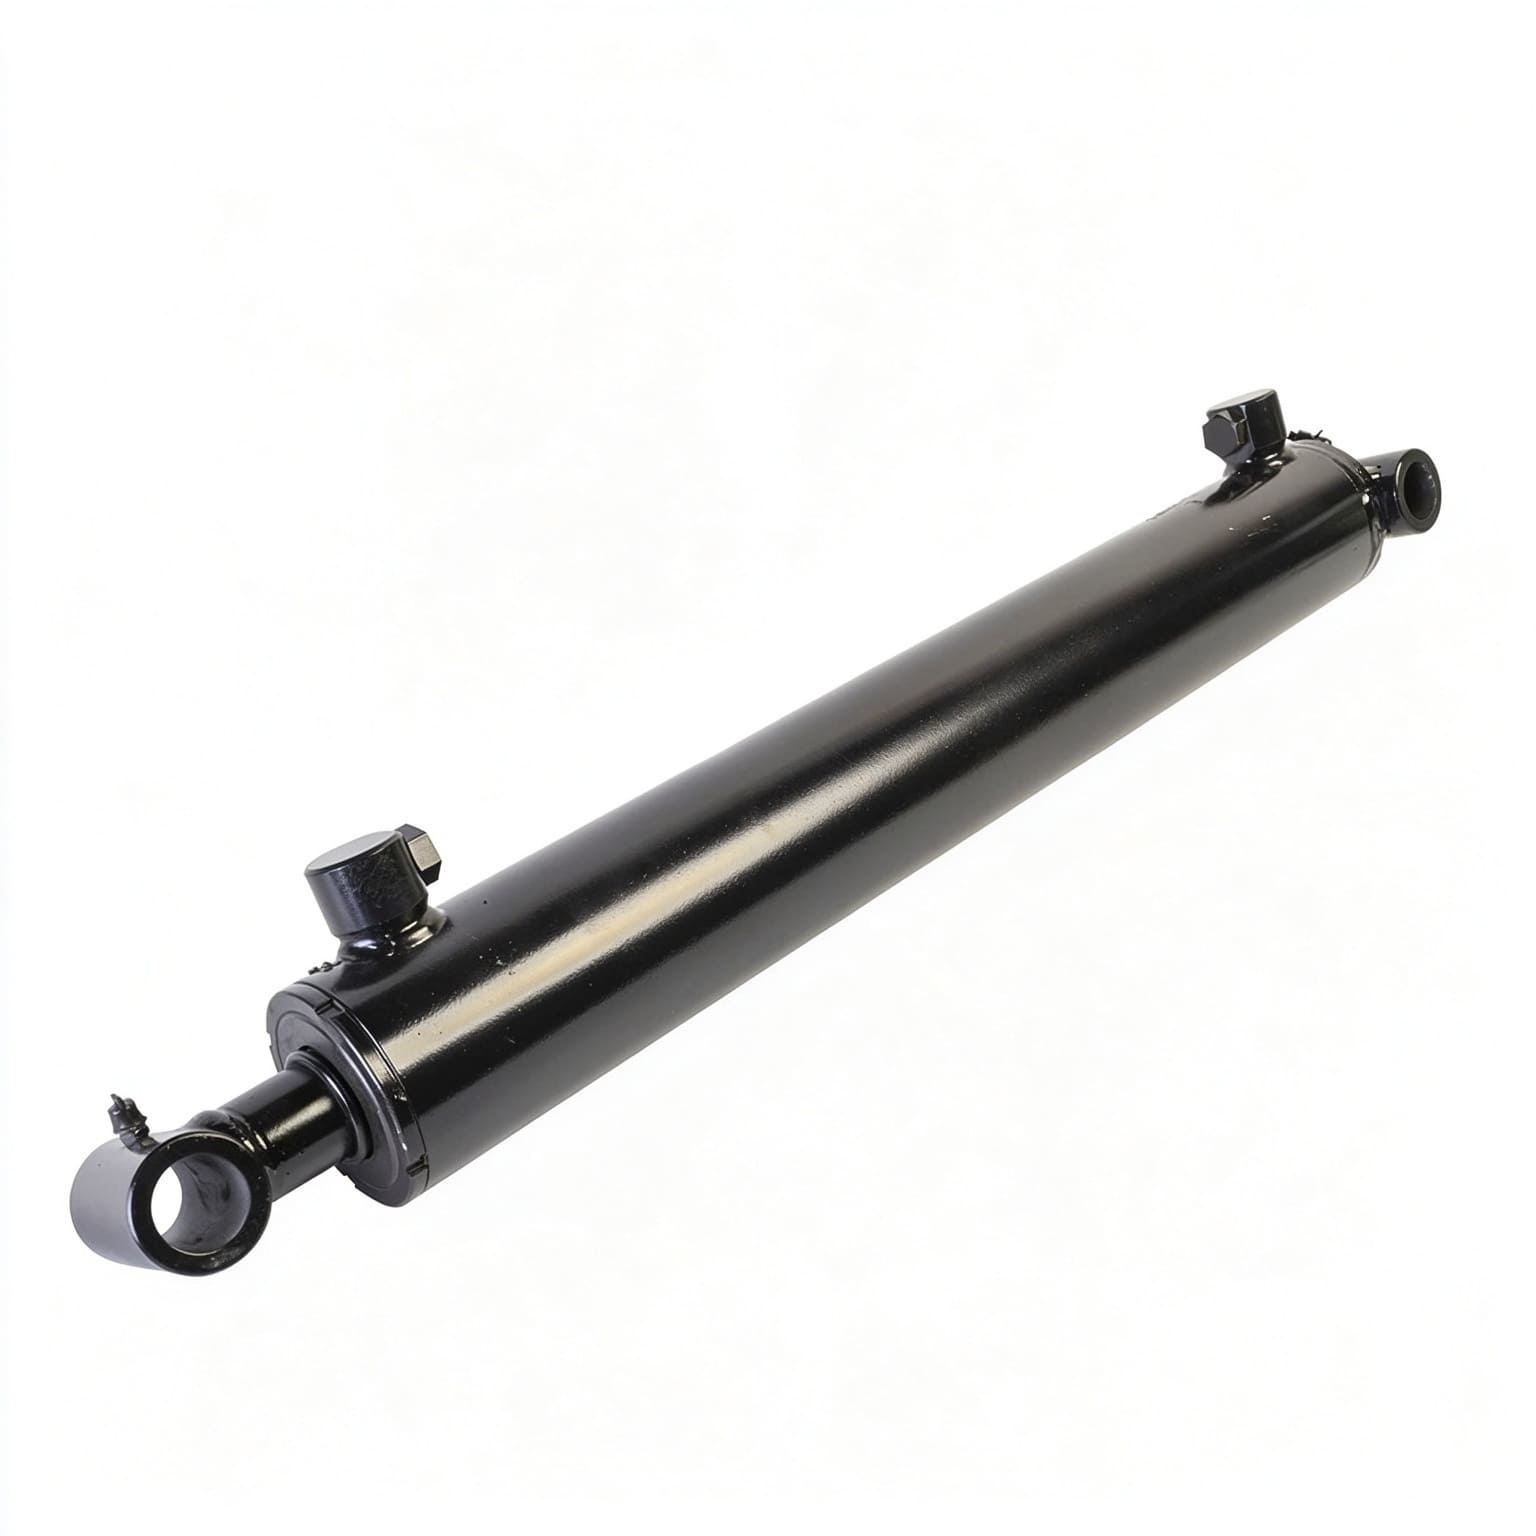
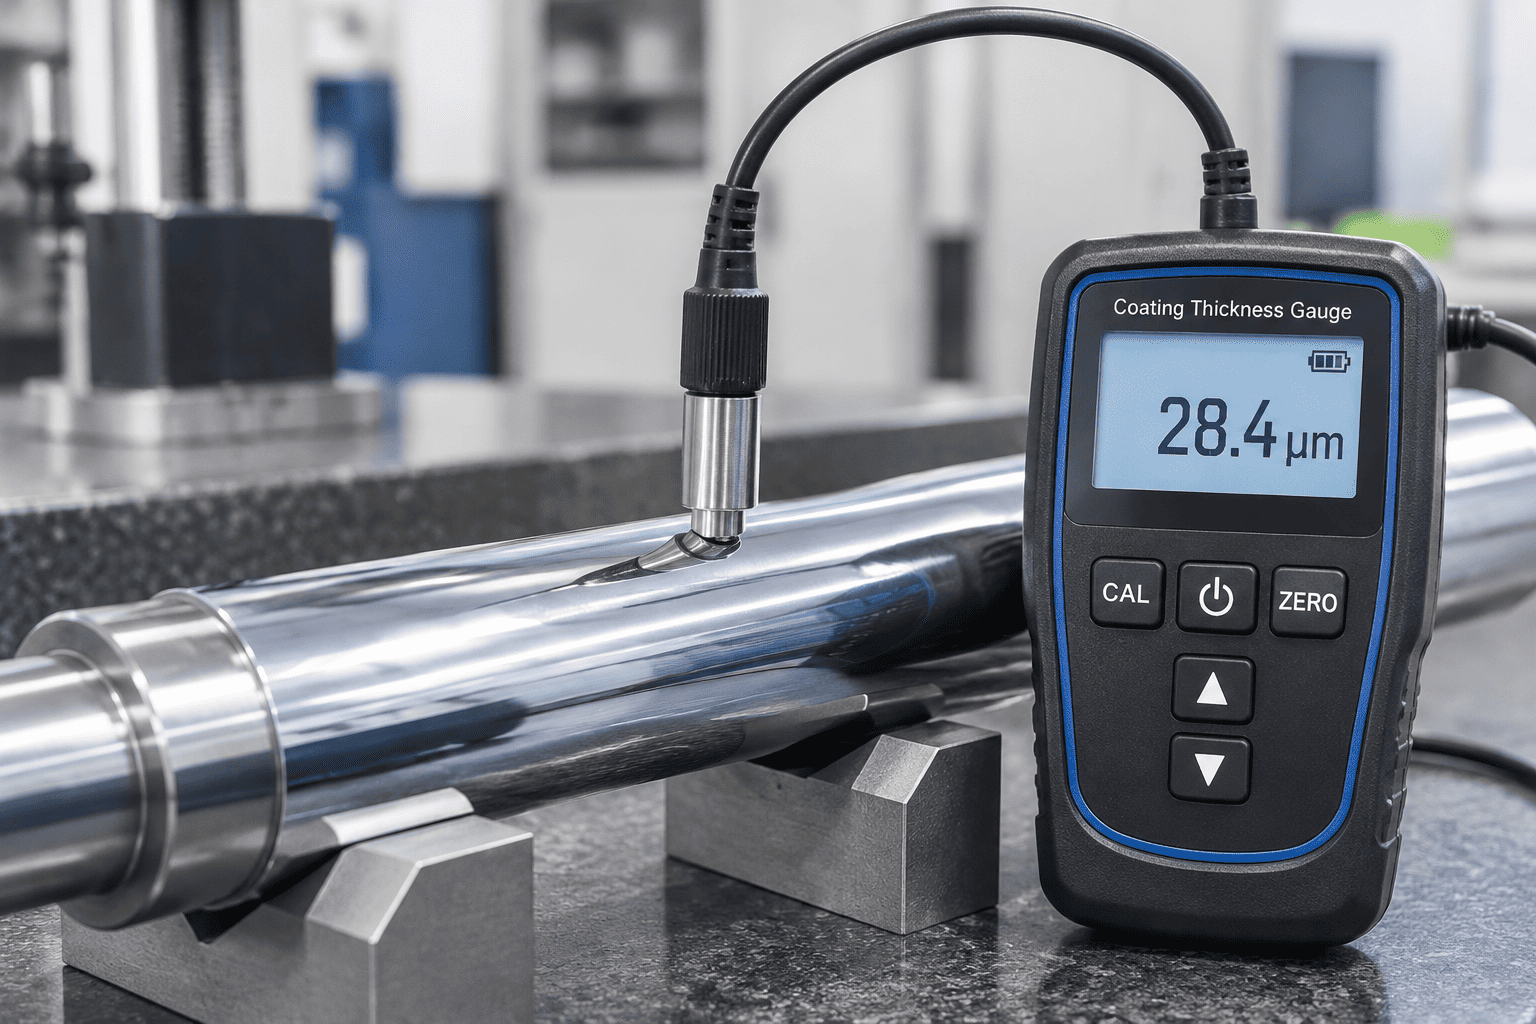
Pada silinder hidrolik berat, pelapisan listrik krom keras memberikan penghalang utama terhadap keausan abrasif dan oksidasi lingkungan. Mengukur ketebalan lapisan tanpa merusak batang arde yang sudah jadi merupakan langkah pemeriksaan artikel pertama yang penting.
| Barang | Detail |
|---|---|
| Posisi Kuadran | Kuadran Atas: 0°Kanan: 90°Kuadran Bawah: 180°Kiri: 270°(Diukur pada Batang Baja Padat) |
| Stasiun Pengukur Longitudinal | 3 stasiun: Depan (100mm), Tengah, Belakang (100mm) |
| Pembacaan Radial | 4 pembacaan radial per stasiun, total 12 Titik Data Matriks |
| Ketebalan Sasaran | Standar Industri ≥ 25 μm Tugas Berat ≥ 40–50 μm |
Penegakan ketat terhadap standar kualitas batang piston krom keras untuk silinder hidrolik selama verifikasi ketebalan mencegah lubang batang dini dan ekstrusi segel oli dalam operasi multi-shift yang berat.
Ketahanan gores fungsional batang silinder hidrolik bergantung pada kekerasan kristalografi kisi kromium yang diendapkan:
Tidak seperti krom cerah dekoratif, pelapisan krom keras industri secara alami mengembangkan retakan mikro pelepas tegangan internal selama elektrodeposisi. Jaringan retakan mikro yang terkendali sangat penting: jaringan ini mempertahankan lapisan minyak pelumas mikroskopis yang mengurangi gesekan segel tanpa membiarkan kelembapan korosif mencapai baja dasar mentah.
1. Formulasi Reagen: Siapkan larutan 10 g/L kalium ferisianida (K₃[Fe(CN)₆]) dan 20 g/L natrium klorida (NaCl) yang dilarutkan dalam air suling.
2. Aplikasi: Oleskan kertas saring penyerap yang jenuh dengan reagen langsung ke permukaan batang krom yang telah dibersihkan dan dihilangkan lemaknya selama 10 menit.
3. Kimia Reaksi: Jika pori atau celah tembus meluas sepenuhnya hingga ke dasar baja besi, ion besi larut dan bereaksi membentuk bentuk khas.Noda biru Prusia ( Fe₄[Fe(CN)₆]₃):
4. Ambang Batas Penerimaan: Berdasarkan standar kualitas batang piston krom keras untuk silinder hidrolik, tidak ada titik biru per 100 cm² yang diizinkan untuk batang silinder hidrolik kelas satu.
Di bawah inspeksi metalografi optik (pembesaran 200x dengan asam klorida), batang dengan daya tahan tinggi harus menunjukkan 400 hingga 600 retakan mikro per sentimeter linier. Jaringan tertutup dan tidak tembus celah mencegah migrasi kelembapan sekaligus mempertahankan pelumasan batas untuk seal poliuretan U-cup.
Ruang korosi yang dipercepat menyimulasikan paparan bahan kimia yang keras di pesisir pantai, menghilangkan lapisan es, dan tambang agregat selama bertahun-tahun di lingkungan laboratorium yang terkendali:
Mematuhi standar kualitas batang piston krom keras untuk silinder hidraulik memastikan bahwa silinder tenaga fluida yang digunakan di lingkungan pengasinan jalan raya, pupuk pertanian, dan galangan kapal pesisir yang keras dapat beroperasi tanpa lubang korosi yang merusak segel.
| Dimensi Metrologi | Persyaratan Kualitas Standar | Standar Verifikasi | Mode Kegagalan Dicegah |
|---|---|---|---|
| Ketebalan Lapisan Pelapisan | ≥25μm (Standar) / ≥40–50μm (Tugas Berat) | Induksi Magnetik ISO 2178 | Keausan dini dan paparan baja dasar |
| Kekerasan Mikro Vickers | 850 hingga 1.050 HV0,1 (65 hingga 70 HRC) | ISO 4516 / ASTM E384 | Menggaruk dan mencetak gol dari pasir dan pasir di udara |
| Kepadatan Retak Mikro | 400 hingga 600 retakan/cm (Jaringan tidak tembus) | Etsa Metalurgi @200× | Kelaparan lapisan minyak atau rembesan air yang dalam |
| Verifikasi Porositas | Nol Bintik Biru per 100 cm2 pengujian filter | Reagen Feroksil (ASTM B571) | Karat galvanik lubang jarum dan lepuh di bawah permukaan |
| Semprotan Garam Netral (NSS) | 500 hingga 1.000+ Jam (Peringkat 10) | ASTM B117/ISO 9227 | Lubang karat lingkungan pada batang parkir yang terbuka |
| Permukaan Selesai (Ra) | Ra=0,10 hingga 0,20μm (Rmr>50%) | Profilometer Stylus ISO 4287 | Abrasi bibir segel batang dan kebocoran oli hidrolik dinamis |
| Runout Diametris | ≤0,15 mm per 1.000 mm panjang batang | Dial Indicator pada V-Block | Pengikatan bushing kelenjar silinder dan ovalisasi segel |
Menerapkan standar kualitas batang piston krom keras yang komprehensif untuk silinder hidraulik menjamin bahwa produsen peralatan hidraulik menghadirkan aktuator linier yang bebas bocor dan tahan lama di pasar mesin industri dan seluler global.
Untuk dokumentasi teknis, sertifikat uji material (EN 10204 3.1), dan spesifikasi batang silinder OEM khusus,hubungi teknik kualitas HCIC di "info@jnhcic.com".