HCIC produsen custom global terkemukasilinder hidrolikdan unit daya sejak tahun 1998, hari ini mengumumkan peresmian resmi Lini Produksi Automated CNC Skiving & Roller Burnishing (SRB) baru yang bernilai jutaan dolar.
Dipasang di fasilitas manufaktur hidraulik utama HCIC, instalasi permesinan tugas berat canggih ini dirancang khusus untuk penyelesaian lubang dalam pada barel silinder baja mulus. Fasilitas ini dapat memproses diameter dalam tabung dari Ø50 mm hingga Ø400 mm (1,97" hingga 15,75") dan panjang kerja jalur tunggal hingga 12 meter (39,4 kaki), sehingga secara signifikan memperluas bandwidth manufaktur HCIC untuk pertambangan, derek, kelautan, teleskopik langkah panjang, dan silinder industri berat.
| Proses Pemesinan | Gabungan Skiving CNC Single-Pass & Roller Burnish |
|---|---|
| Kisaran Diameter Dalam Tabung (Bore). | Ø50 mm hingga Ø400 mm (1,97" hingga 15,75") |
| Panjang Pukulan Single-Pass Maksimum | Hingga 12.000 mm (12,0 meter / 39,4 kaki) |
| Kekasaran Permukaan yang Dicapai (Ra) | Ra 0,08 hingga 0,20 μm (3,2 hingga 8,0 mikro-inci) |
| Standar Toleransi Lubang | Kelas Dimensi Lubang Presisi Tinggi ISO H8 / H9 |
| Kemampuan Bahan Tabung | Baja Paduan St52-3, E355, 27SiMn, 4140, Q355JR |
| Integrasi Pemeriksaan Kualitas | Ketebalan Ultrasonik Inline & Pengukur Udara Multi Titik |
Selama beberapa dekade,silinder hidrolikmanufaktur mengandalkan pengeboran kasar multi-langkah yang diikuti dengan pengasahan batu abrasif multi-lintasan. Meskipun fungsional, pengasahan tradisional berlangsung lambat, menghasilkan limbah konsumsi yang tinggi, dan dapat meninggalkan alur mikro mikroskopis yang mempercepat keausan segel elastomer.
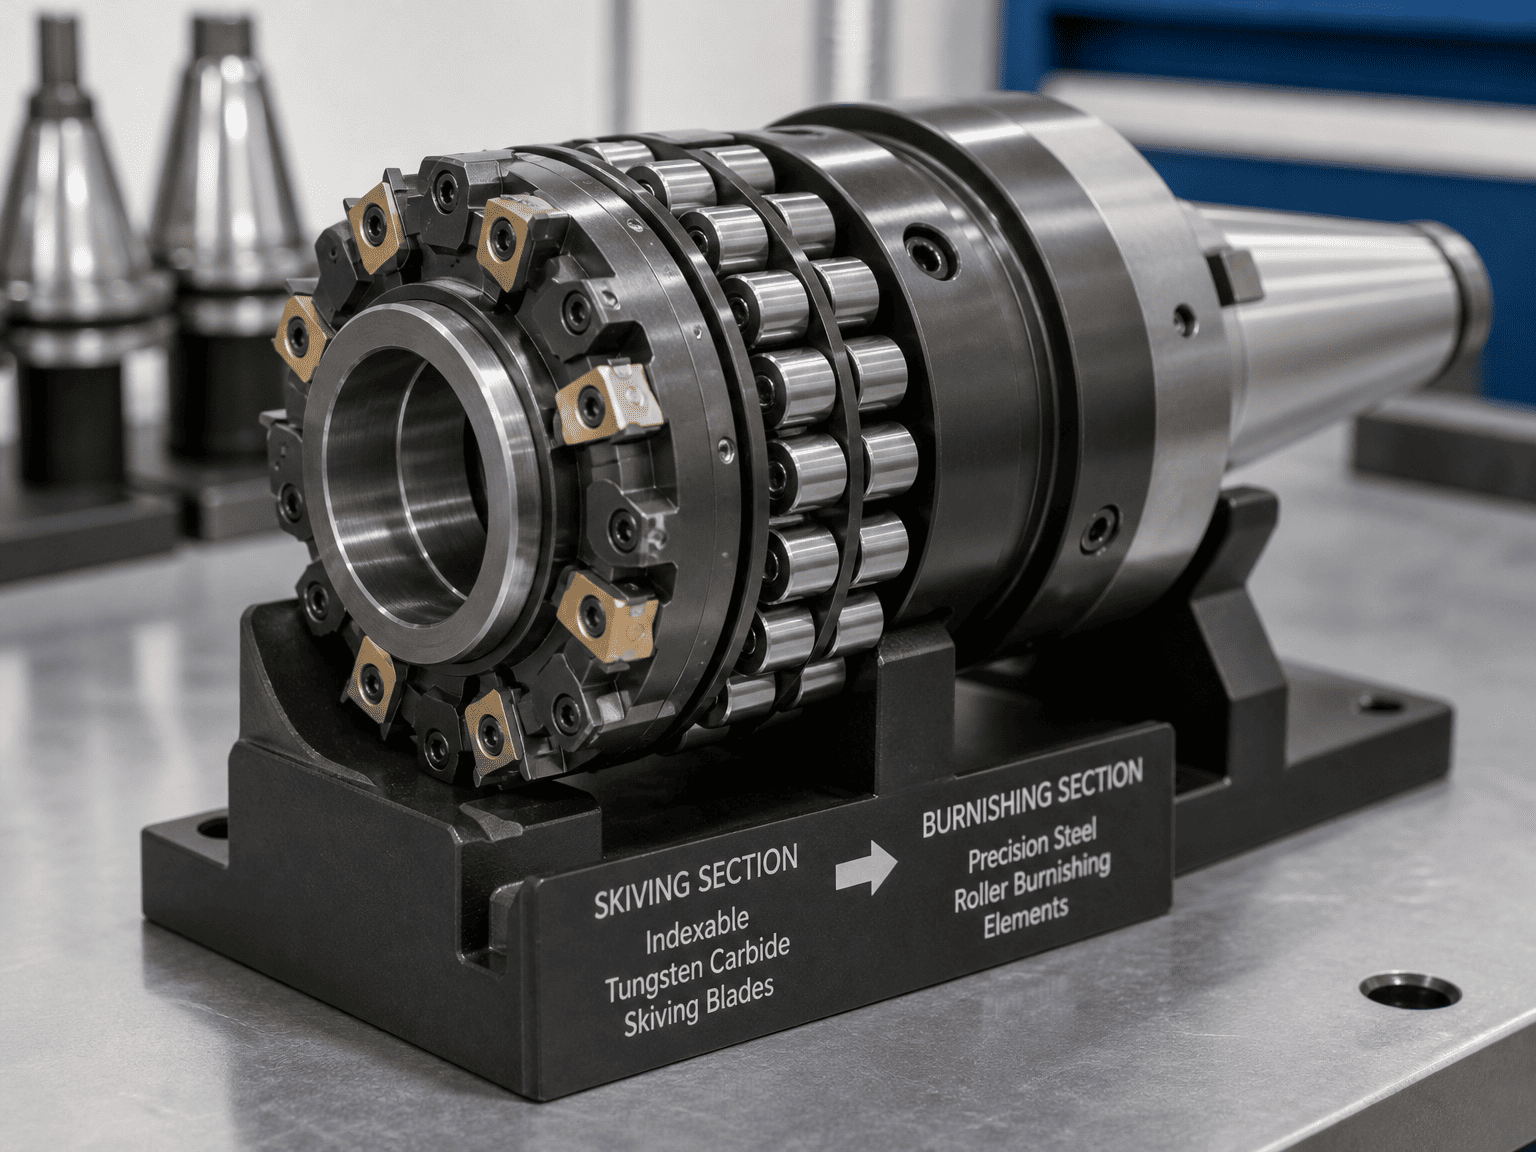
Jalur silinder pembakaran roller skiving CNC otomatis HCIC menggantikan operasi berurutan ini dengan satu lintasan kontinu berefisiensi tinggi:
Selama pengoperasian, sisipan skiving karbida presisi tinggi menghilangkan runout dan lancip tabung mentah. Tepat di belakang kepala pemotongan, rol baja yang diperkeras memberikan tekanan radial yang kuat terhadap dinding lubang. Deformasi plastik mekanis ini meratakan puncak logam mikroskopis menjadi lembah, menciptakan permukaan yang sangat halus seperti cermin ($Ra \le 0.15\text{ }\mu\text{m}$) yang secara dramatis mengurangi gesekan segel dan mencegah abrasi mikro.
Tidak seperti proses pemotongan atau penggilingan yang menimbulkan tegangan sisa tarik pada permukaan, pembakaran roller menginduksi tegangan sisa tekan yang dalam ke dalam dinding ban dalam. Pengerasan kerja dingin ini meningkatkan kekerasan permukaan sebesar 15% hingga 30%, secara signifikan meningkatkan ketahanan terhadap retak lelah bertekanan tinggi dan pelebaran barel internal di bawah beban siklik yang berat.
Pengeboran dan pengasahan lubang dalam tradisional pada ekskavator tugas berat sepanjang 8 meter atau tong teleskopik multitahap sering kali memerlukan waktu siklus alat berat selama 4 hingga 6 jam. Jalur CNC SRB otomatis menyelesaikan tabung yang sama dalam waktu kurang dari 25 menit, mengurangi waktu tunggu produksi batch silinder secara keseluruhan dari standar industri yang biasanya 6 hingga 8 minggu menjadi hanya 3 hingga 4 minggu.
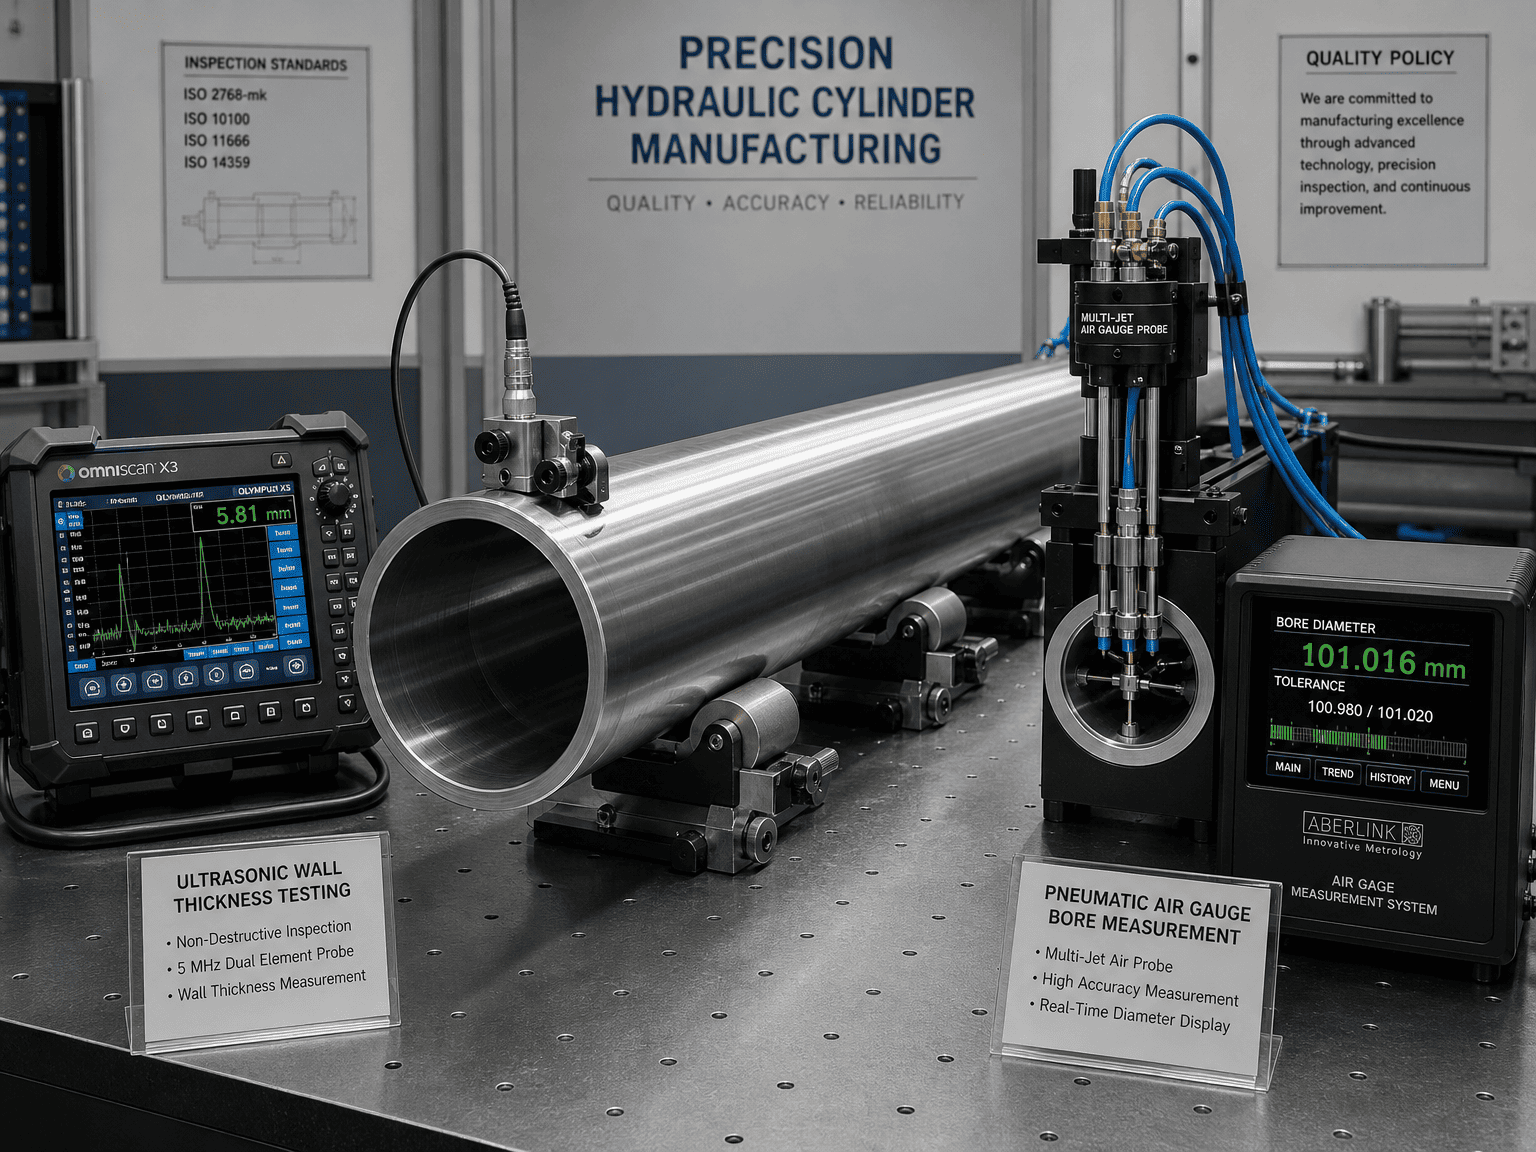
Untuk menjamin pengiriman tanpa cacat di pasar ekspor global, lini produksi baru ini sepenuhnya terintegrasi ke dalam kerangka manajemen mutu ISO 9001 HCIC:
“Berinvestasi pada infrastruktur manufaktur kelas dunia merupakan inti dari komitmen HCIC terhadap mitra global kami,” ujar David Song, Direktur Teknik Internasional di HCIC. “Dengan mulai beroperasinya lini silinder pembakar roller skiving CNC otomatis HCIC, kami menyediakan presisi tingkat 1, masa pakai seal yang lebih lama, dan kecepatan pengiriman terdepan di industri bagi pembuat peralatan OEM di Amerika Utara dan Eropa untuk aktuator hidraulik dengan lubang besar dan langkah panjang.”
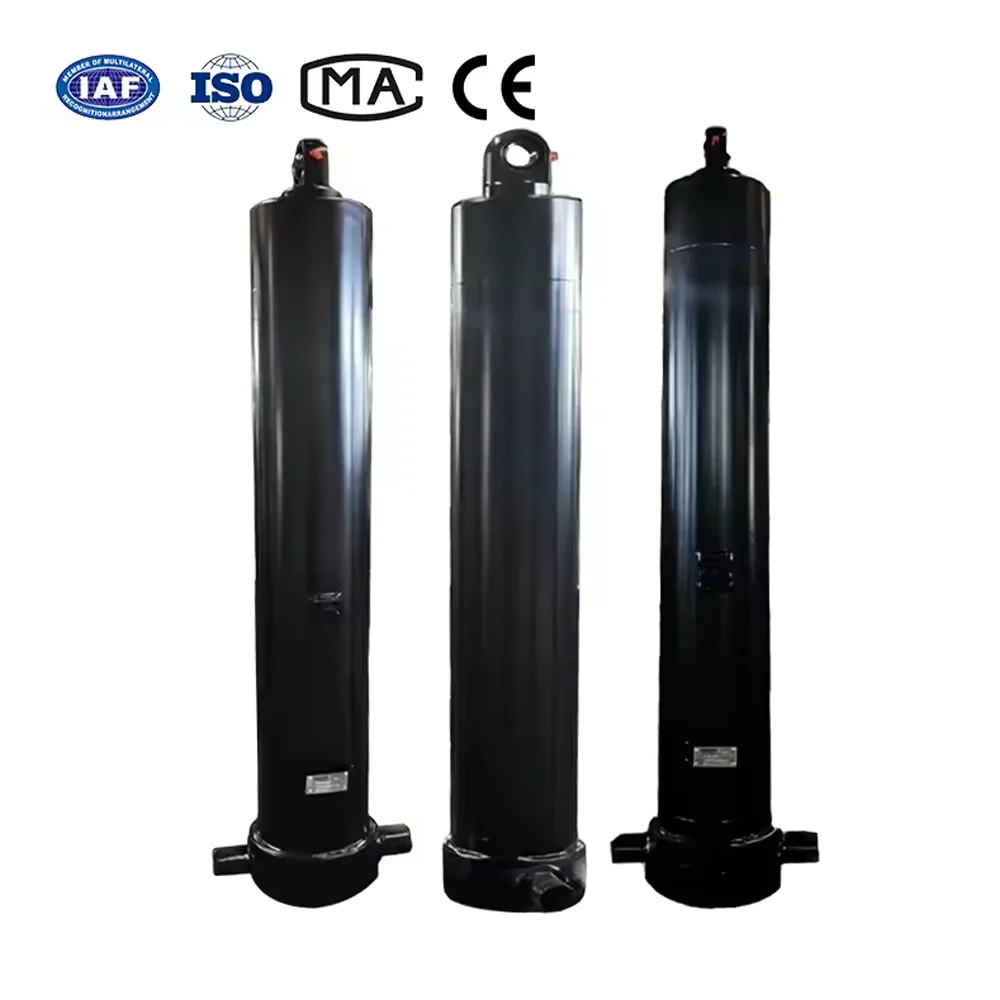
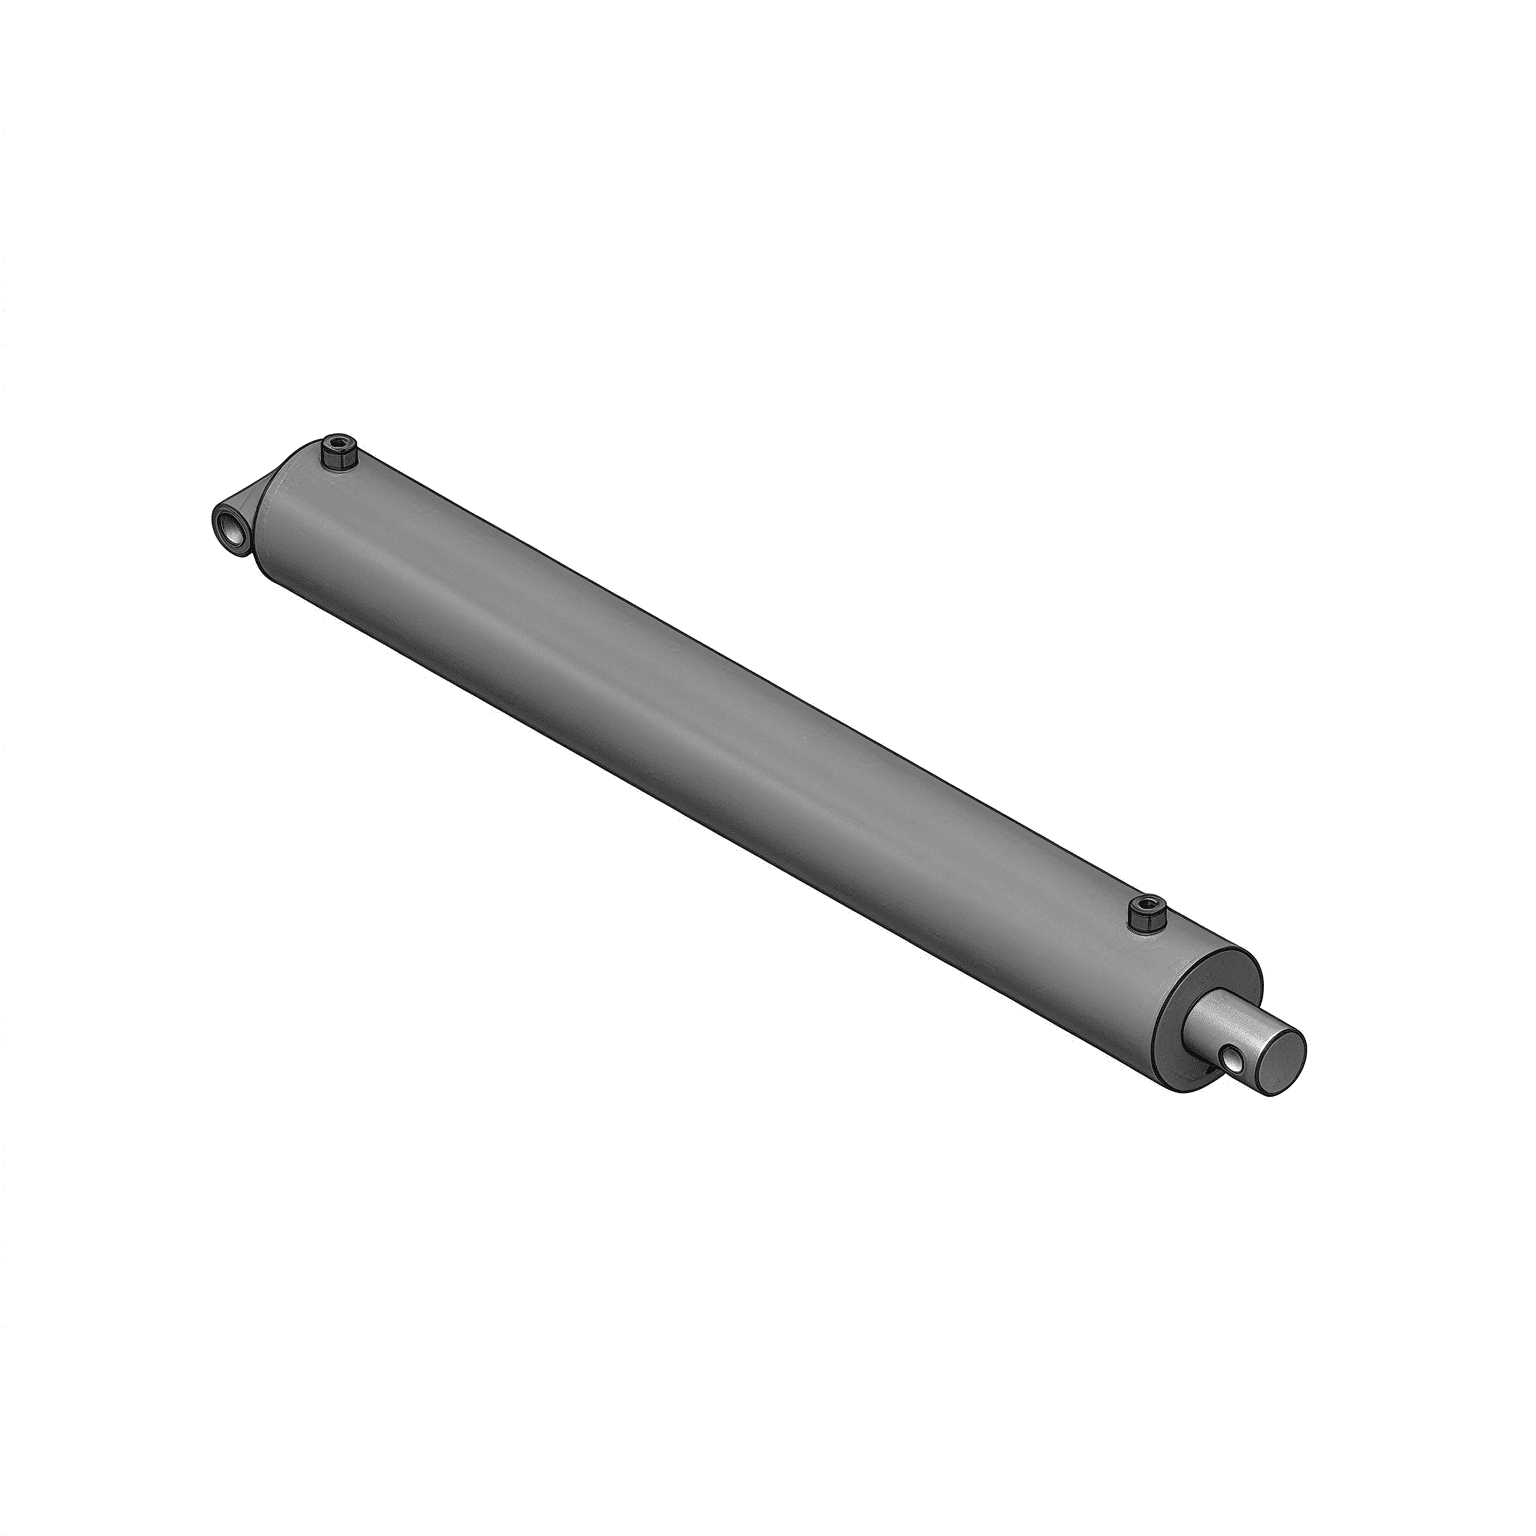
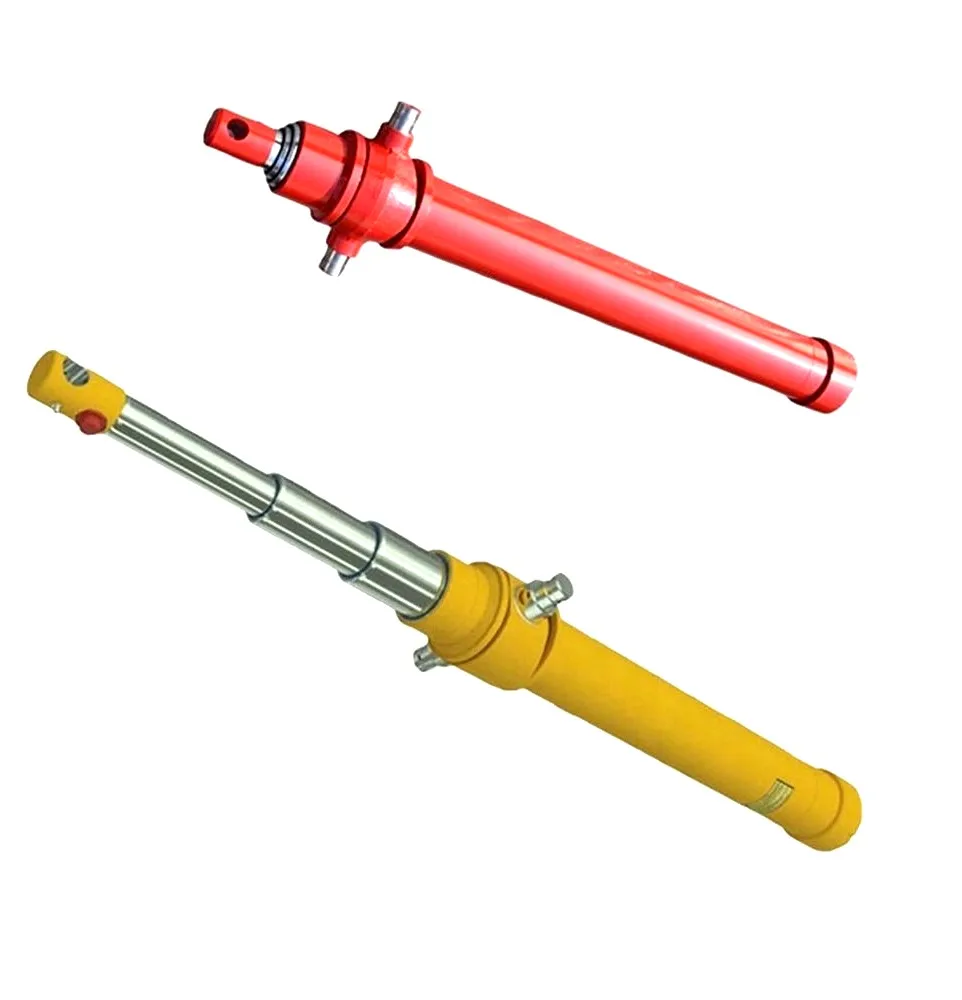
Fasilitas ini kini telah beroperasi penuh, memproduksi silinder teleskopik bertonase tinggi untuk semi-trailer pembuangan, silinder pengemas sampah, silinder boom untuk derek bergerak, dan silinder batang pengikat/las khusus untuk aplikasi industri berat.
Spesifikasi dan toleransi yang dirujuk dalam pengumuman ini mencerminkan parameter uji penerimaan pabrik yang divalidasi di fasilitas manufaktur HCIC di Jinan. Gambar teknik, sertifikat uji material (MTR), dan dokumentasi kepatuhan ISO 9001 disediakan pada setiap pengiriman produksi.
Untuk mendiskusikan pembuatan silinder lubang besar, spesifikasi OEM khusus, atau meminta model rekayasa 3D STEP: